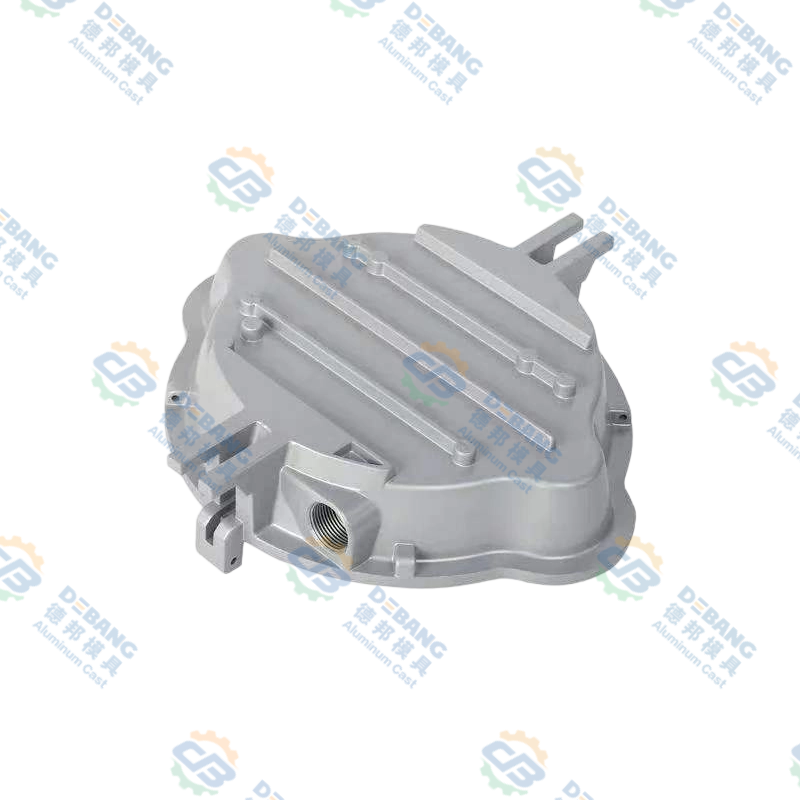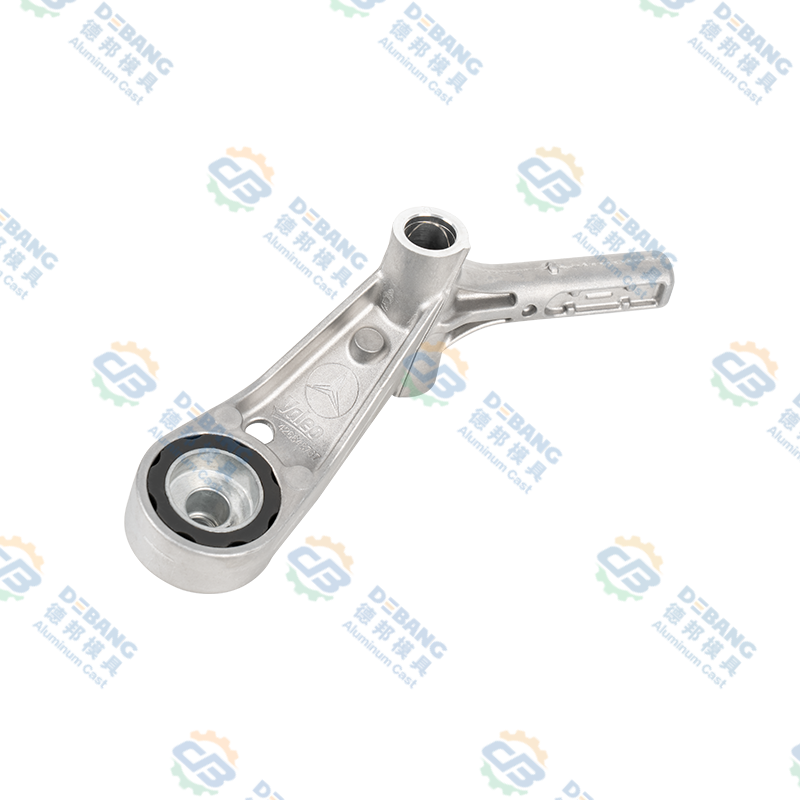


Định nghĩa trực tiếp và tổng quan về các thành phần đúc nhôm
Linh kiện đúc nhôm đại diện cho các bộ phận kim loại được thiết kế chính xác được sản xuất bằng cách phun nhôm nóng chảy áp suất cao vào khuôn thép cứng, tạo ra các hình dạng phức tạp với dung sai kích thước chặt chẽ và độ hoàn thiện bề mặt vượt trội trong các chu kỳ sản xuất đơn lẻ .
Quá trình đúc khuôn ép nhôm nóng chảy ở áp suất vượt quá 1500 đến 3500 pound trên mỗi inch vuông vào các hốc gia công chính xác, cho phép sản xuất các bộ phận có độ chính xác về kích thước cộng hoặc trừ 0,003 inch và độ hoàn thiện bề mặt tương đương với các bộ phận gia công mà không cần hoạt động hoàn thiện thứ cấp .
Lựa chọn hợp kim nhôm bao gồm 380, 390, A356 và các công thức độc quyền chuyên dụng cho phép các đặc tính vật liệu phù hợp đáp ứng các yêu cầu ứng dụng cụ thể bao gồm hiệu suất nhiệt độ cao, khả năng chống ăn mòn và tối ưu hóa độ bền cơ học .
Nguyên tắc cơ bản và quy trình sản xuất khuôn đúc nhôm
Hiểu quy trình sản xuất khuôn đúc sẽ làm rõ các đặc tính về năng lực và chất lượng.
Linh kiện máy đúc khuôn và hệ thống áp suất
Máy đúc khuôn được phân loại thành loại buồng nóng và buồng lạnh mang lại những ưu điểm vận hành khác biệt, với hệ thống buồng nóng duy trì kim loại nóng chảy ở nhiệt độ không đổi cho phép chu kỳ đúc liên tiếp nhanh chóng tạo ra 400 đến 600 bộ phận mỗi giờ, trong khi máy buồng lạnh xử lý kim loại có nhiệt độ nóng chảy cao hơn, tạo điều kiện cho hợp kim nhôm có tính linh hoạt và chất lượng sản phẩm vượt trội . Áp suất phun dao động từ 1500 pound/inch vuông đối với các bộ phận lớn đến 3500 pound/inch vuông đối với các bộ phận chính xác có thành mỏng buộc kim loại nóng chảy vào mọi chi tiết khoang khuôn.
Thiết kế khuôn mẫu và thông số kỹ thuật thép công cụ
Khuôn thép công cụ được làm cứng chính xác được sản xuất với dung sai cộng hoặc trừ 0,0005 inch cung cấp hình học khoang xác định hình dạng thành phần cuối cùng và các đặc tính kích thước, với kỳ vọng tuổi thọ khuôn từ 100000 đến 500000 lần đúc tùy thuộc vào việc lựa chọn vật liệu và thiết kế hệ thống làm mát . Khuôn nhiều khoang sản xuất 4 đến 8 thành phần mỗi chu kỳ giúp giảm đáng kể chi phí sản xuất trên mỗi đơn vị.
Thiết kế hệ thống cổng và cho ăn
Các hệ thống cổng tinh vi hướng dòng nhôm nóng chảy vào các khoang khuôn với vận tốc được kiểm soát chính xác giúp ngăn ngừa nhiễu loạn, giảm bẫy không khí và cho phép đổ đầy kim loại nhất quán, loại bỏ các lỗ rỗng và khuyết tật về độ xốp . Hệ thống cấp liệu cung cấp dòng kim loại liên tục bù đắp cho sự co ngót do đông đặc.
Quy trình hóa rắn và làm mát
Tốc độ làm mát được kiểm soát thường dao động từ 50 đến 200 độ C mỗi giây cho phép đạt được các đặc tính cấu trúc vi mô mong muốn bao gồm kích thước hạt và tối ưu hóa phân bố pha các tính chất cơ học . Thành khoang làm mát bằng nước cho phép trích nhiệt nhanh chóng.
Thành phần và định nghĩa nhôm đúc theo ứng dụng là gì
Hiểu biết thành phần đúc nhôm các ứng dụng làm rõ tầm quan trọng của sản xuất và phạm vi năng lực.
Khối động cơ, đầu xi-lanh, vỏ hộp số và ống nạp chiếm 20 đến 30% trọng lượng xe hiện đại.
- Giảm tiêu thụ nhiên liệu từ 5 đến 10%
- Khả năng hợp kim nhiệt độ cao
- Đường làm mát tích hợp
Các bộ phận của thiết bị hạ cánh, phụ kiện kết cấu và phần cứng của hệ thống nhiên liệu không yêu cầu tiêu chuẩn về khuyết tật.
- Yêu cầu chất lượng hàng không vũ trụ
- Truy xuất nguồn gốc hoàn chỉnh
- Hiệu suất hợp kim chuyên dụng
Máy chủ, thiết bị viễn thông và tủ điều khiển công nghiệp được hưởng lợi từ việc quản lý nhiệt.
- Tạo hình học phức tạp
- Tích hợp tản nhiệt
- Khả năng che chắn EMI
Vỏ máy bơm, thân van và các bộ phận máy nén mang lại hiệu suất đáng tin cậy.
- Khả năng môi trường khắc nghiệt
- Hiệu quả chi phí
- Đoạn văn tích hợp
Dụng cụ điện, thiết bị làm vườn và thiết bị cầm tay thể hiện tính linh hoạt.
- Bề mặt hoàn thiện thẩm mỹ
- Kết cấu nhẹ
- Thiết kế linh hoạt
Vỏ thiết bị và phần cứng mạng thể hiện khả năng chính xác.
- Đo kích thước chính xác
- Tích hợp thành phần
- Hiệu suất đáng tin cậy
Hợp kim nhôm để lựa chọn và đặc điểm kỹ thuật đúc khuôn
Lựa chọn hợp kim về cơ bản tác động đến các đặc tính của thành phần và sự phù hợp của ứng dụng.
| Ký hiệu hợp kim | Silicon sơ cấp % | Độ bền kéo ksi | Độ giãn dài % | Ứng dụng chính |
|---|---|---|---|---|
| Hợp kim 380 | 8,5 đến 11,5 | 47 đến 49 | 3 đến 5 | Hệ thống truyền động ô tô |
| Hợp kim 390 | 17 đến 19 | 53 đến 56 | 1 đến 2 | Khối động cơ máy bơm |
| Hợp kim A356 | 7,0 danh nghĩa | 33 đến 55 | 3 đến 6 | Ô tô hàng không vũ trụ |
Lựa chọn công nghiệp tiêu chuẩn
Silicon 8,5 đến 11,5% mang lại khả năng đúc tuyệt vời cho phép thiết kế thành mỏng phức tạp với khả năng chống ăn mòn vượt trội, khiến nó trở thành lựa chọn tối ưu cho các bộ phận hệ thống truyền động ô tô.
Tùy chọn hiệu suất cao
Silicon 17 đến 19% mang lại độ cứng và khả năng chống mài mòn vượt trội so với 380, với các đặc tính độ bền cao phù hợp với các ứng dụng có áp suất cao.
Hạng cao cấp
7% silicon cho phép xử lý nhiệt thông qua quá trình làm cứng kết tủa, tăng độ bền từ 30 đến 50 phần trăm, mang lại các đặc tính đặc biệt cho các ứng dụng hàng không vũ trụ.
Ưu điểm của quá trình đúc khuôn và lợi ích cạnh tranh
Thử thách and Limitations in Aluminum Die Casting Processes
Sự hình thành độ xốp và sự hình thành độ xốp co ngót trong quá trình hóa rắn tạo ra các khoảng trống trong vật đúc. Đúc khuôn áp suất cao làm giảm nhưng không loại bỏ được các vấn đề về độ xốp.
Độ chính xác hardened steel molds typically cost 20000 to 100000 dollars depending on complexity, with extended lead times of 8 to 12 weeks.
Các giới hạn về độ dày của tường, các yêu cầu về góc nghiêng và các hạn chế về đường phân khuôn hạn chế sự tự do trong thiết kế so với gia công.
Nhiều ứng dụng yêu cầu cắt tỉa cạnh, xử lý nhiệt và hoàn thiện chính xác, làm tăng thêm 10 đến 30% tổng chi phí.
Kiểm soát chất lượng and Testing Procedures for Die Cast Components
Kiểm tra kích thước
Máy đo tọa độ và hệ thống kiểm tra quang học tự động xác minh sự phù hợp về kích thước, với kế hoạch lấy mẫu kiểm tra 0,5 đến 5% số lượng sản xuất.
Phát hiện độ xốp
Kiểm tra chụp X quang phát hiện độ xốp bên trong và sự hình thành khoảng trống, bằng phân tích tự động định lượng kích thước và vị trí khuyết tật.
Kiểm tra cơ khí
Mẫu thử kéo xác minh độ bền kéo, cường độ năng suất và độ giãn dài tuân thủ các yêu cầu đặc điểm kỹ thuật.
Chất lượng bề mặt
Kiểm tra bằng mắt và đo cấu hình quang học xác minh độ mịn của lớp hoàn thiện bề mặt và xác định các khuyết tật bao gồm vết co ngót và vết nguội.
Tài liệu
Tài liệu toàn diện ghi lại nhận dạng khuôn, thông số sản xuất và kết quả kiểm tra tạo ra khả năng truy xuất nguồn gốc sản phẩm hoàn chỉnh.
Tuân thủ
Hệ thống quản lý dữ liệu điện tử cho phép truy cập hồ sơ hiệu quả đáp ứng các yêu cầu pháp lý và khách hàng.
Kinh tế đúc nhôm và phân tích chi phí
Đúc khuôn có hiệu quả kinh tế ở mức 50.000 đến 100.000 đơn vị tùy thuộc vào độ phức tạp của thành phần. Dưới ngưỡng này, gia công hoặc các quy trình khác có thể tiết kiệm hơn.
Nguyên tắc thiết kế and Best Practices for Die Casting
Độ dày của tường đồng đều
Duy trì độ dày thành đồng đều từ 0,100 đến 0,150 inch để tránh co ngót quá mức và các điểm nóng. Sử dụng bán kính rộng rãi tối thiểu 0,050 inch cho quá trình chuyển đổi.
Yêu cầu về góc nháp
Áp dụng các góc nghiêng tối thiểu 1 đến 2 độ cho phép đẩy linh kiện ra khỏi khuôn dễ dàng mà không để lại dấu vết hoặc hư hỏng.
Xương sườn và ông chủ
Sử dụng đường gân và vị trí trùm một cách chiến lược để tăng độ cứng và sức mạnh mà không cần tăng trọng lượng tương ứng. Độ dày của sườn phải bằng 50 đến 70% độ dày thành danh nghĩa.
Giảm thiểu cắt xén
Giảm thiểu các đường cắt và hình học phức tạp đòi hỏi lõi di động, điều này làm tăng đáng kể độ phức tạp và chi phí của khuôn.
Chiến lược khoan dung
Chỉ định dung sai thực tế phù hợp với khả năng đúc khuôn, thường là ±0,003 inch cho các tính năng và ±0,001 mỗi inch kích thước.
Vị trí đường chia tay
Đặt các đường phân khuôn trên các bề mặt không quan trọng để giảm thiểu tác động thẩm mỹ và đơn giản hóa việc thiết kế khuôn.
Công nghệ đúc khuôn tiên tiến và đổi mới quy trình
Đúc ép & kim loại bán rắn
Áp dụng áp suất cao trong quá trình đông đặc sẽ tạo ra vật đúc cực kỳ dày đặc không có khuyết tật với các đặc tính cơ học gần giống với các bộ phận rèn.
Đúc khuôn có hỗ trợ chân không
Hút chân không trong quá trình đổ đầy khuôn giúp ngăn chặn sự tích tụ khí, giảm độ xốp từ 75 đến 90% cho phép đúc kín áp suất.
Kiểm soát đúc nhiệt
Hệ thống làm mát tiên tiến cho phép kiểm soát chu kỳ nhiệt chính xác, tối ưu hóa cấu trúc vi mô và đặc tính cho cấu trúc hạt mịn hơn.
Mô phỏng quy trình & AI
Phần mềm mô phỏng tiên tiến và trí tuệ nhân tạo tối ưu hóa các thông số đạt chất lượng vượt trội, liên tục cải thiện hiệu suất.
Tích hợp Công nghiệp 4.0
Các hệ thống được kết nối thu thập dữ liệu sản xuất theo thời gian thực cho phép bảo trì dự đoán và giám sát từ xa.
Câu hỏi thường gặp về linh kiện đúc nhôm
Đúc nhôm trở nên cạnh tranh về mặt kinh tế với việc gia công với khối lượng sản xuất vượt quá 50000 đến 100000 chiếc tùy thuộc vào độ phức tạp của thành phần , với tính toán hòa vốn so sánh chi phí khuôn so với mức tiết kiệm trên mỗi đơn vị để xác định khối lượng khả thi tối thiểu.
Hợp kim nhôm chuyên dụng bao gồm các biến thể 390 và A356 sửa đổi duy trì các đặc tính chấp nhận được ở nhiệt độ lên tới 300 đến 350 độ C , mặc dù dịch vụ nhiệt độ cao kéo dài đòi hỏi phải lựa chọn vật liệu cẩn thận và xử lý nhiệt thứ cấp tiềm năng.
Các hoạt động thứ cấp phổ biến bao gồm cắt tỉa cạnh đường chia tay, loại bỏ các dấu rót, khoan và tarô chính xác để tạo các lỗ ren, đôi khi doa và gia công tinh đối với các kích thước quan trọng mà dung sai đúc khuôn tỏ ra không đủ.
Chụp X quang cung cấp khả năng phát hiện khuyết tật bên trong chính xác bao gồm xác định độ xốp, trong khi kiểm tra siêu âm cung cấp khả năng sàng lọc khuyết tật nhanh chóng dành cho sản xuất số lượng lớn đòi hỏi chu kỳ kiểm tra nhanh hơn.
Bề mặt đúc khuôn có thể được anod hóa để bảo vệ chống ăn mòn và biến đổi màu sắc, sơn tĩnh điện để có màu hoàn thiện bền, mạ bao gồm niken và crom hoặc đánh bóng để có vẻ ngoài sáng bóng như kim loại.
Hợp kim nhôm cấp thực phẩm chuyên dụng và quy trình đúc cùng với tài liệu truy xuất nguồn gốc và làm sạch nghiêm ngặt cho phép sản xuất các bộ phận được phê duyệt tiếp xúc với thực phẩm đáp ứng các yêu cầu quy định bao gồm tuân thủ FDA.
Độ dày thành đồng đều, bán kính rộng cho các chuyển tiếp, vị trí gân chiến lược để tạo độ cứng và định vị đường phân chia cẩn thận giúp giảm thiểu khuyết tật và nâng cao năng suất sản xuất một cách đáng kể.
Vật đúc bằng nhôm không được bảo vệ dễ bị ăn mòn trong môi trường nước mặn, cần có lớp phủ bảo vệ bao gồm anodizing, sơn polyurethane hoặc hệ thống epoxy chuyên dụng cung cấp sự bảo vệ lâu dài đáng tin cậy.
Độ chính xác die casting tolerances enable reliable press fit assembly and integrated snap features eliminating fasteners simplifying assembly , với thiết kế cẩn thận và phân tích xếp chồng dung sai đảm bảo độ lặp lại lắp ráp đáng tin cậy.
Thời gian thực hiện hoàn chỉnh thường kéo dài từ 8 đến 12 tuần bao gồm thiết kế và xây dựng khuôn mẫu, thử nghiệm và xác nhận dụng cụ cũng như giao mẫu sản xuất ban đầu , với công cụ nhanh chóng sẽ bổ sung thêm lịch trình giảm phí bảo hiểm từ 20 đến 40 phần trăm.