

Thiết kế HPDC: Hướng dẫn thực hành về thiết kế khuôn đúc áp suất cao
 2026.11.02
 Tin tức ngành
Đúc khuôn áp suất cao nổi tiếng là một quá trình có hình dạng gần giống như lưới, khiến cho có vẻ như hầu hết công việc thực sự diễn ra bên trong máy. Trong thực tế, hầu hết mọi đặc tính chất lượng của vật đúc, từ kiểu điền đầy và độ xốp cho đến độ phẳng và tuổi thọ dụng cụ, đều bị khóa ở giai đoạn thiết kế. Thiết kế HPDC là nguyên tắc đưa ra những quyết định đó một cách có chủ ý: hình dạng của bộ phận phải như thế nào, kim loại sẽ di chuyển qua khoang như thế nào, nhiệt sẽ đi đến đâu và dụng cụ sẽ mở, đẩy ra như thế nào và tồn tại sau vài trăm nghìn chu kỳ.
Hướng dẫn này trình bày cách chúng tôi tiếp cận công việc tại Debang Mold, một công ty chế tạo khuôn đúc và máy đúc khuôn OEM có trụ sở tại Ninh Ba, Trung Quốc đã vận hành các dự án HPDC từ năm 1991. Hướng dẫn này được viết cho các kỹ sư và người mua muốn hiểu thiết kế khuôn đúc tốt trông như thế nào và tại sao một số công cụ chạy lặng lẽ trong nhiều năm trong khi những công cụ khác gây khó khăn cho người vận hành ngay từ lần thử đầu tiên.
Hướng dẫn này bao gồm những gì
- Làm thế nào thiết kế bộ phận và thiết kế khuôn phù hợp với nhau trên một dự án
- Trình tự từng bước từ in chi tiết đến xuất xưởng dụng cụ
- Quy tắc hình học cho tường, bản nháp, gân và phần trùm
- Quyết định về cổng, tràn và thông hơi
- Bố trí làm mát và cân bằng nhiệt
- Sự lựa chọn hợp kim định hình lại công cụ như thế nào, không chỉ bộ phận
- Lỗi thiết kế xuất hiện ở hầu hết mọi bài đánh giá
Thiết kế HPDC thực sự bao gồm những gì
Mọi người sử dụng cụm từ thiết kế HPDC để chỉ hai thứ có liên quan nhưng khác nhau: thiết kế của vật đúc và thiết kế của khuôn tạo ra nó. Cả hai đều quan trọng và không cái nào thực sự có thể được hoàn thành nếu không có cái kia.
Thiết kế đúc, thường được gọi là thiết kế bộ phận hoặc thiết kế để sản xuất, hoạt động dựa trên hình dạng mà khách hàng cần. Điều đó có nghĩa là các phần tường đủ dày để lấp đầy nhưng đủ mỏng để làm mát, tạo ra các góc cho phép bộ phận giải phóng, các đường lượn sóng giúp phân tán ứng suất và các tính năng có thể được gia công mà không cần mở ra độ xốp dưới bề mặt.
Thiết kế khuôn biến hình học đó thành phần cứng: bố trí đường chia khuôn và khoang, hệ thống cổng và rãnh dẫn, chiến lược tràn và thông hơi, mạch làm mát, bố trí đầu phun, thanh trượt và lõi cũng như dung sai mà cửa hàng dụng cụ phải tuân theo. Đó cũng là một bài tập kinh tế. Một công cụ có hai khoang, bốn thanh trượt và một khối chân không có giá cao hơn đáng kể so với một công cụ một khoang có thao tác kéo thẳng đơn giản và giá bộ phận phải bù đắp cho sự khác biệt đó trong suốt vòng đời của chương trình.
Trong hầu hết các dự án, cả hai liên tục chồng chéo lên nhau. Việc thay đổi một mức độ nháp trong mô hình bộ phận có thể loại bỏ một slide khỏi khuôn. Việc thêm một ông chủ nhỏ có thể cần thêm một chốt phóng. Việc qua lại đó, được thực hiện sớm và trên màn hình thay vì muộn và bằng thép, mới là giá trị thực sự của thiết kế HPDC.
Trình tự thiết kế, từng bước
Mỗi dự án đều có những đặc điểm riêng nhưng trình tự cơ bản là nhất quán. Trong cửa hàng của chúng tôi nó thường trông như thế này.
- Đánh giá chức năng của phần in. Bộ phận này làm gì, bề mặt nào quan trọng, áp dụng tải trọng, độ kín hoặc yêu cầu nhiệt nào?
- Lựa chọn hợp kim và máy. Hợp kim đặt nhiệt độ đổ, tính lưu động và độ co ngót; máy đặt lực khóa, công suất bắn và kích thước trục lăn.
- Đường chia tay và dự thảo. Đường phân khuôn được định vị sao cho bộ phận vẫn ở nguyên một nửa, tránh bị cắt xén và các đường chứng có thể nhìn thấy nằm ở vị trí có thể chấp nhận được.
- Độ dày của tường và chuyển tiếp. Các bức tường thống nhất và các chuyển tiếp dần dần được thiết lập trước khi bắt đầu bất kỳ công việc xây dựng cổng nào.
- Bố trí cổng và đường chạy. Vị trí cổng, diện tích cổng và thời gian lấp đầy mục tiêu được tính toán dựa trên thể tích khoang và độ dày thành.
- Thiết kế tràn và thông gió. Không khí phải rời đi nhanh chóng khi kim loại đi vào, do đó, các lỗ tràn, lỗ thông hơi và khi cần thiết, hỗ trợ chân không được bố trí cùng với cổng.
- Sơ đồ mạch làm mát. Các kênh, vách ngăn và bọt khí được đặt để hút nhiệt ra khỏi các phần dày trước tiên.
- Phóng, trượt và lõi. Vị trí đẩy, hướng trượt và lực kéo lõi được xác định bằng các bản nháp cho phép nhả sạch.
- Đánh giá mô phỏng và công cụ. Chất làm đầy, độ rắn chắc và trạng thái nhiệt được kiểm tra, sau đó bản vẽ công cụ được đưa vào sản xuất.
- Thử, lấy mẫu và lặp lại. Những cảnh quay đầu tiên xác nhận hoặc sửa chữa các giả định và hồ sơ thiết kế được cập nhật để sản xuất.
Bước ba đến bước tám là bước mà phần lớn chi phí sản xuất được quyết định một cách âm thầm. Một công cụ dễ chạy hầu như luôn là một công cụ được chỉ định cẩn thận ở những giai đoạn này.
Quy tắc hình học quyết định liệu một công cụ có chạy tốt hay không
Một số quy tắc thiết kế đã cũ, đã được thử nghiệm và đáng tuân theo trừ khi có lý do cụ thể để không làm vậy. Bảng dưới đây tóm tắt các hướng dẫn mà chúng tôi thường áp dụng nhất về đúc nhôm và kẽm cho các ứng dụng ô tô và công nghiệp.
| tính năng | Hướng dẫn điển hình | Tại sao nó quan trọng |
|---|---|---|
| Tường tối thiểu, nhôm | 1,2 đến 2,5 mm | Các bức tường mỏng hơn được lấp đầy nhanh chóng nhưng bị đóng băng sớm và có thể lấp đầy trong thời gian ngắn |
| Tường tối thiểu, kẽm | 0,6 đến 1,5 mm | Kẽm chảy xa hơn ở nhiệt độ thấp hơn, cho phép tạo ra các chi tiết đẹp |
| Chuyển tiếp tường | Dần dần, giảm dần ít nhất ba lần thay đổi | Những thay đổi đột ngột tạo ra các điểm nóng, co ngót, xốp và cong vênh |
| Bản nháp, bề mặt bên ngoài | tối thiểu 1 đến 2 độ | Giảm lực phóng, trầy xước và mài mòn khuôn |
| Bản nháp, lỗ lõi và gân sâu | 2 đến 5 độ | Kim loại co lại thành lõi nên các chi tiết sâu hơn cần nhiều lực kéo hơn |
| Bán kính góc trong | Ít nhất 0,5 lần tường liền kề | Cải thiện dòng chảy kim loại và giảm nồng độ ứng suất |
| Độ dày sườn | 0,6 đến 0,8 lần tường danh nghĩa | Ngăn ngừa vết chìm trên bề mặt đối diện |
| Độ dày tường của ông chủ | Khoảng 0,75 lần tường chính | Phần dày cách ly làm mát lần cuối và kéo độ xốp |
| Kho gia công | 0,3 đến 0,8 mm mỗi bề mặt | Tồn kho bổ sung tốn thời gian chu kỳ và có thể làm lộ ra các khoảng trống dưới bề mặt |
Các góc tròn quan trọng hơn nhiều nhà thiết kế mong đợi. Các góc nhọn bên trong là bộ phận tăng ứng suất ở bộ phận hoàn thiện và bẫy nhiệt trong khuôn, trong khi bán kính khoảng một nửa độ dày thành thường đủ để khiến cả hai hoạt động.
Cổng, tràn và thông gió
Hệ thống cổng là một phần của thiết kế HPDC nhận được nhiều sự chú ý nhất sau khi lỗi xuất hiện, đó chính xác là lý do tại sao nó đáng được thực hiện đúng ngay lần đầu tiên. Mục tiêu rất đơn giản: lấp đầy khoang một cách nhanh chóng và trơn tru, giữ cho mặt trước kim loại chuyển động theo một hướng và để kim loại cuối cùng đến kết thúc hành trình của nó trong một dòng tràn thay vì bên trong một bức tường kết cấu.
Trong thực tế, điều đó có nghĩa là chọn diện tích cổng theo thời gian lấp đầy và thể tích khoang đúc dự kiến, nhằm đạt vận tốc cổng nguyên tử hóa kim loại mà không làm nổ tung thành khoang và hướng dòng chảy từ phần dày sang phần mỏng thay vì ngược lại. Khi một bộ phận có nhiều nút dày, thường cần có các cổng và lỗ tràn riêng lẻ để mỗi nút có nguồn cung cấp kim loại riêng và đường dẫn riêng để không khí thoát ra ngoài.
Thông gió xứng đáng được quan tâm như nhau. Không khí bị mắc kẹt trong khoang tạo ra độ xốp, phồng rộp và lấp đầy không đầy đủ, đồng thời không khí không thể thoát ra ngoài qua lỗ thông hơi thường được loại bỏ bằng sự trợ giúp của chân không. Dụng cụ có lỗ thông hơi tốt cũng chạy ở áp suất phun thấp hơn, giúp kéo dài tuổi thọ khuôn. Đối với các bộ phận có yêu cầu nghiêm ngặt về độ bền bên trong, chân không kết hợp với bố trí tràn cân bằng thường hoạt động tốt hơn một cổng dày hơn.
Bố trí cân bằng nhiệt và làm mát
Làm mát là phần chậm nhất của chu trình và là một trong những ảnh hưởng mạnh nhất đến tuổi thọ của khuôn. Nếu dụng cụ nguội đi không đều, một khu vực của khoang vẫn nóng, bộ phận đó sẽ cong về phía đó và người vận hành sẽ bù lại bằng cách phun thêm khuôn, điều này sẽ kéo cân bằng nhiệt ra xa hơn.
Bố trí làm mát tốt bắt đầu từ bộ phận. Nhiệt đầu vào tuân theo độ dày của phần, vì vậy các nút dày nhất cần được làm mát nhiều nhất và chúng cần được làm mát gần khoang nhất. Các kênh thường được đặt ở khoảng cách từ bề mặt khoang bằng khoảng hai đến ba đường kính kênh và chúng chạy song song với bề mặt khoang chứ không phải chạy ngang qua nó. Các lõi sâu và các chốt thanh mảnh được làm mát bằng các vách ngăn hoặc bộ tạo bọt, và các thanh trượt được làm mát riêng biệt để chúng không bị kẹt.
Hợp kim kẽm khoảng 390°C
Hợp kim nhôm khoảng 600°C
Hợp kim magiê khoảng 630°C
Biểu đồ trên so sánh nhiệt độ rót điển hình của ba họ hợp kim. Nhiệt độ càng cao, ứng suất nhiệt mà thép khuôn càng hấp thụ trong mỗi chu kỳ, đó là một lý do khiến dụng cụ bằng kẽm thường tồn tại lâu hơn dụng cụ bằng nhôm có độ phức tạp tương tự.
Mệt mỏi do nhiệt, chứ không phải hao mòn, là nguyên nhân thường làm hỏng khuôn. Các vết nứt bắt đầu ở các góc nhọn bên trong và ở các cạnh của kênh làm mát, sau đó phát triển cho đến khi chúng xuất hiện trên bề mặt vật đúc. Bán kính mượt mà, khoảng cách kênh hợp lý và khả năng làm nóng trước nhất quán đều có độ trễ tại thời điểm đó.
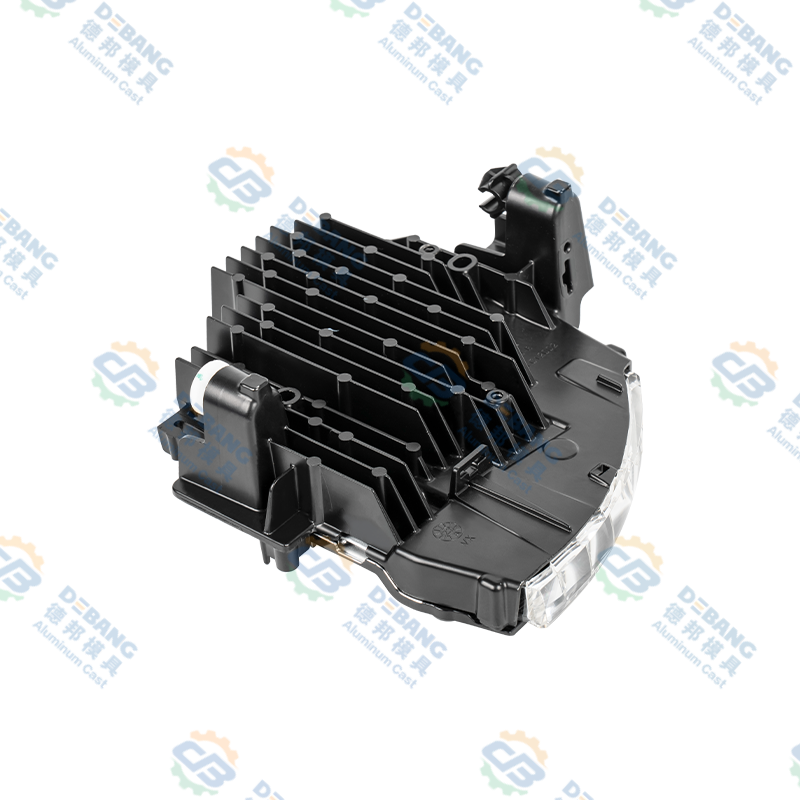
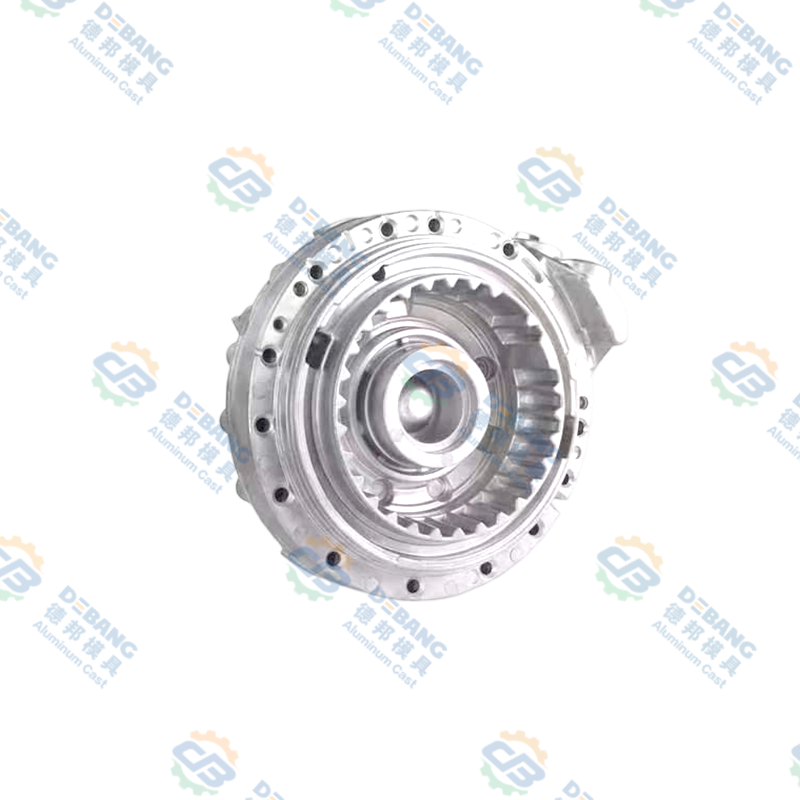
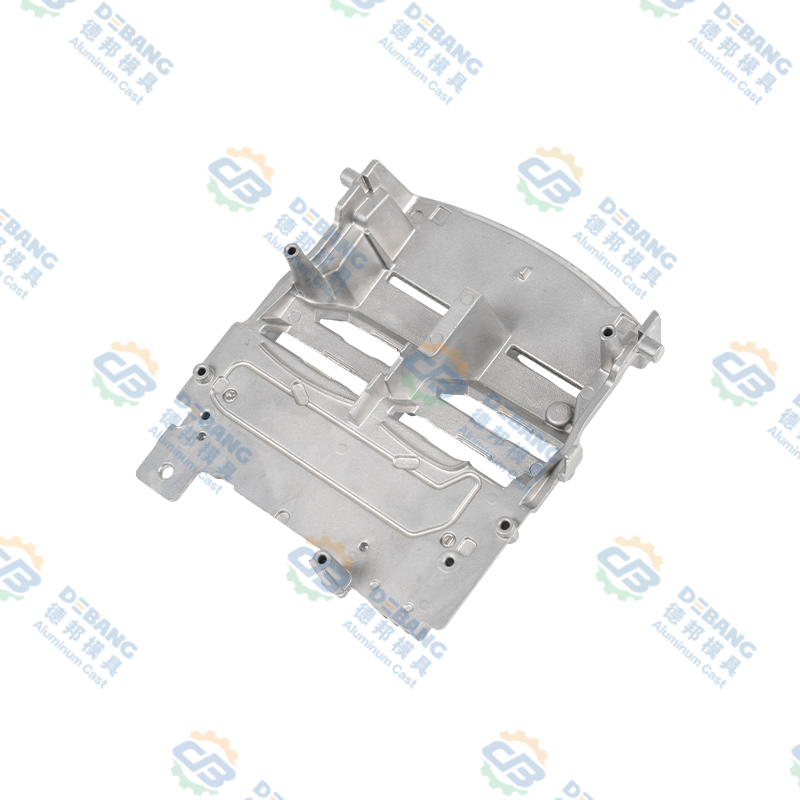 Tản nhiệt chiếu sáng ô tô bằng nhôm đúc Tản nhiệt chiếu sáng ô tô đúc bằng nhôm với các cánh tản nhiệt mật độ cao, các kênh thông gió và gân để quản lý nhiệt LED và tản nhiệt ổn định. Xem sản phẩm →
Sự lựa chọn hợp kim thay đổi công cụ như thế nào
Hợp kim được chọn cho bộ phận này nhưng nó cũng làm thay đổi công cụ. Nhôm, kẽm và magie nằm ở những vị trí rất khác nhau khi nói đến nhiệt độ đổ, tính lưu động, khả năng chịu nhiệt của thành và độ mòn của khuôn, và một thiết kế chạy đẹp ở dòng này có thể không kinh tế ở dòng khác.
| Gia đình hợp kim | Nhiệt độ rót | Dãy tường | Ý nghĩa của công cụ |
|---|---|---|---|
| Nhôm (ADC12, A380, A360) | 580 đến 620°C | 1,2 đến 4 mm | Tải nhiệt cao, thép công cụ H13, làm mát mạnh mẽ, chịu lực tốt đối với trọng lượng |
| Kẽm (Zamak 3, Zamak 5) | 385 đến 420°C | 0,6 đến 3 mm | Tuổi thọ khuôn dài hơn, chi tiết tuyệt vời và thành mỏng, thích hợp cho các bộ phận được mạ |
| Magiê (AZ91D, AM60) | 600 đến 650°C | 1,0 đến 3 mm | Bảo vệ và đóng cổng nóng chảy cẩn thận, mật độ thấp nhất, kiểm soát quy trình chặt chẽ |
Nhôm là vật liệu mặc định cho các bộ phận kết cấu và tản nhiệt như vỏ, bộ tản nhiệt, giá đỡ và các bộ phận hệ thống truyền động, và các bộ phận của chúng tôi. hướng dẫn kỹ thuật về linh kiện đúc nhôm đi sâu hơn vào nơi gia đình hoạt động tốt nhất. Kẽm thường được chọn cho các bộ phận nhỏ, chính xác hoặc trang trí, nơi mà thành mỏng và bề mặt hoàn thiện quan trọng hơn trọng lượng. Magiê là lựa chọn nhẹ nhất và thường được dành riêng cho các vỏ bọc nhạy cảm với trọng lượng, với các biện pháp kiểm soát chặt chẽ hơn về xử lý tan chảy và cổng.
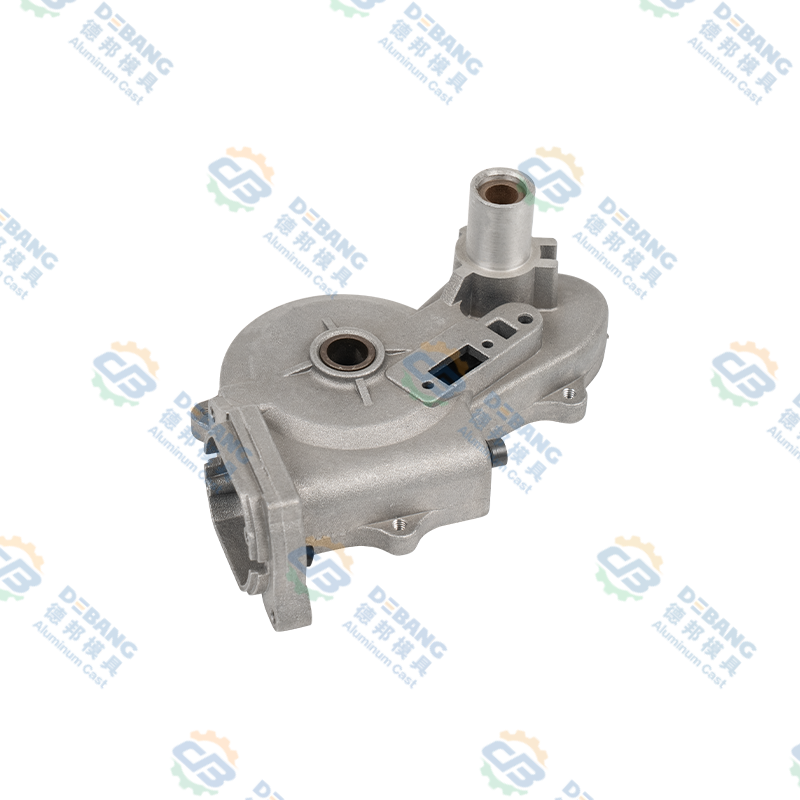
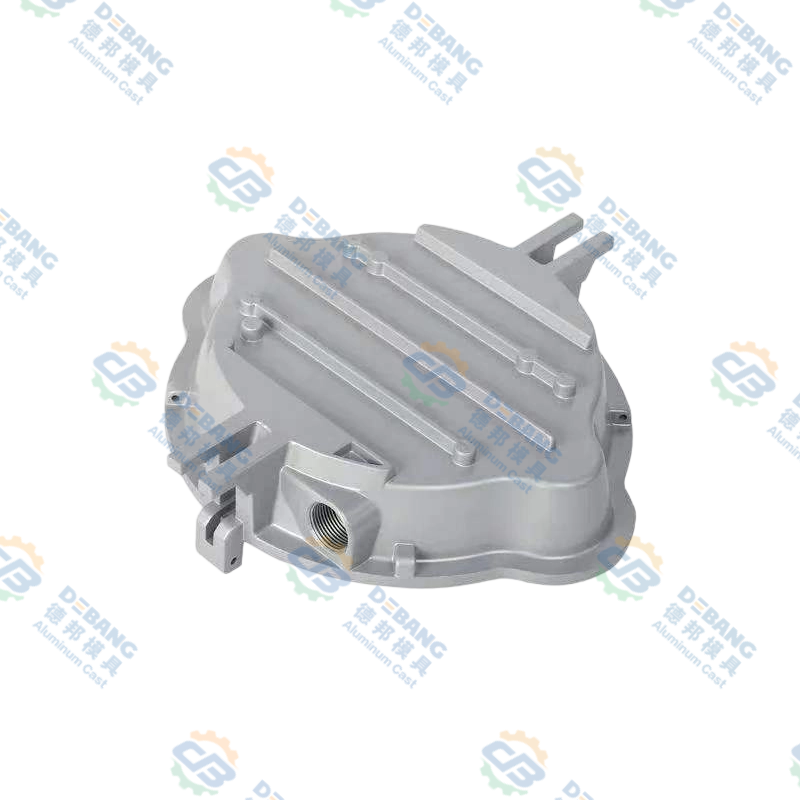
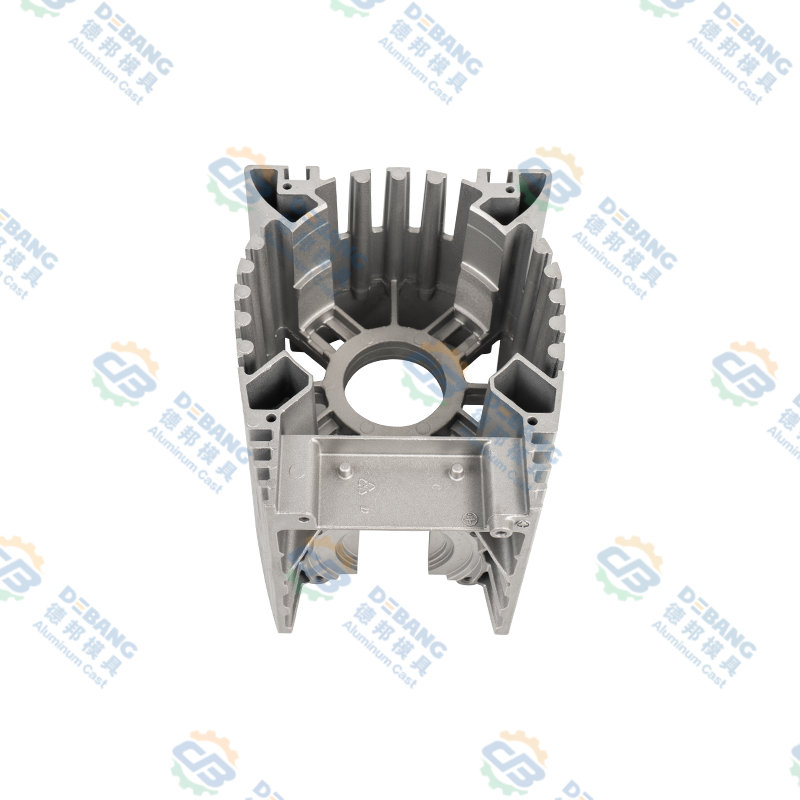 Vỏ động cơ và bộ điều khiển bằng nhôm đúc Vỏ động cơ hoặc bộ điều khiển bằng nhôm đúc tích hợp có cánh tản nhiệt, điểm lắp và độ cứng để bảo vệ linh kiện khi bị rung. Xem sản phẩm →
Đẩy, trượt và kéo lõi
Thiết kế phóng là vô duyên và quyết đoán. Các chốt đẩy được đặt ở nơi đúc cứng, ở các góc và dọc theo các gân, đồng thời chúng có kích thước sao cho áp suất cục bộ đủ thấp để không để lại vết trên bề mặt thẩm mỹ. Tấm đẩy được cân bằng sao cho chi tiết rời lõi thẳng thay vì nghiêng và kéo về một bên.
Các slide và lõi đồng thời bổ sung thêm khả năng và chi phí. Mỗi slide cần có bản nháp riêng, khả năng làm mát riêng và bề mặt mài mòn riêng, đồng thời mỗi lõi cần có độ côn vừa đủ để vật đúc co lại có thể giải phóng nó một cách sạch sẽ. Các thanh trượt thủy lực được sử dụng khi di chuyển dài hoặc nơi thanh trượt phải di chuyển độc lập với lỗ khuôn, trong khi các thanh trượt cơ học rẻ hơn và rất đáng tin cậy khi chuyển động đơn giản.
Mô phỏng và xác minh trước khi cắt thép
Mô phỏng hiện nay là phương pháp tiêu chuẩn trước khi cắt thép trên bất kỳ bộ phận nào có thành mỏng, hình học phức tạp hoặc liên quan đến an toàn. Mô phỏng lấp đầy cho biết liệu mặt trước kim loại có bị vỡ hay không, liệu hai mặt trước có gặp nhau trong mối hàn nguội hay không và nơi không khí có thể bị giữ lại. Phân tích quá trình hóa rắn và nhiệt cho thấy các điểm nóng và dự đoán nơi xuất hiện độ xốp co ngót. Phân tích cong vênh ước tính mức độ biến dạng của bộ phận sau khi phóng ra và làm mát.
Kết quả đầu ra không phải là một dự đoán hoàn hảo nhưng nó là một bộ lọc rất hữu ích. Việc thêm một phần tràn hoặc đặt lại vị trí một cổng trong mô phỏng sẽ rẻ hơn nhiều so với việc hàn và gia công lại một khuôn chèn. Khi mô phỏng và trải nghiệm không giống nhau, chúng ta có xu hướng tin tưởng vào kinh nghiệm về vị trí cổng và mô phỏng về cân bằng nhiệt, sau đó xác minh cả hai khi thử nghiệm.
Những lỗi thiết kế HPDC phổ biến mà chúng tôi tìm kiếm đầu tiên
Sau khi xem xét đủ thiết kế, các vấn đề tương tự lại xuất hiện. Đây là những cái chúng tôi kiểm tra trước bất cứ điều gì khác.
- Các phần tường không đồng nhất, đặc biệt là một nút dày nằm cạnh một bức tường mỏng
- Không có gió lùa ở các gân sâu hoặc lỗ lõi hoặc có gió lùa đặt sai hướng
- Cổng được đặt trên bề mặt thẩm mỹ có thể nhìn thấy được hoặc nhắm thẳng vào bức tường mỏng
- Hệ thống làm mát chỉ được thiết kế cho một nửa nắp, khiến nửa đầu phun nóng lên
- Các góc bên trong sắc nét ở cả vật đúc và khuôn chèn
- Dung sai khi đúc không thực tế, đặc biệt là độ phẳng và độ đồng trục
- Vật liệu gia công dư thừa làm tăng thêm chi phí và làm lộ ra độ xốp
- Các chốt đẩy được đặt trên bề mặt bịt kín hoặc trên bề mặt sẽ được sơn
- Thiết kế công cụ đã hoàn thành mà không có kế hoạch dùng thử hoặc lộ trình sửa đổi xác định
Cách chúng tôi tiếp cận thiết kế HPDC tại Debang Mold
Chúng tôi đã chế tạo công cụ đúc khuôn ở Ninh Ba từ năm 1991 và phương pháp làm việc không thay đổi nhiều trong thời gian đó: hiểu chức năng, thiết kế công cụ xung quanh kim loại và giữ cùng một nhóm chịu trách nhiệm từ bản vẽ đầu tiên cho đến phần sản xuất.
Tính liên tục đó rất quan trọng vì thiết kế và sản xuất nằm trong một tòa nhà. Thiết kế và sản xuất khuôn mẫu, đúc khuôn, vận hành thứ cấp, gia công chính xác, xử lý bề mặt và lắp ráp cuối cùng được vận hành như một dây chuyền thay vì các nhà cung cấp riêng biệt, giúp rút ngắn vòng lặp giữa quyết định thiết kế và kết quả của nó. của chúng tôi kiểm soát chất lượng quy trình chạy song song với dự án công cụ thay vì chạy sau dự án đó, với các báo cáo chiều về các mẫu đầu tiên và hồ sơ quy trình được lưu giữ trong suốt thời gian của chương trình.
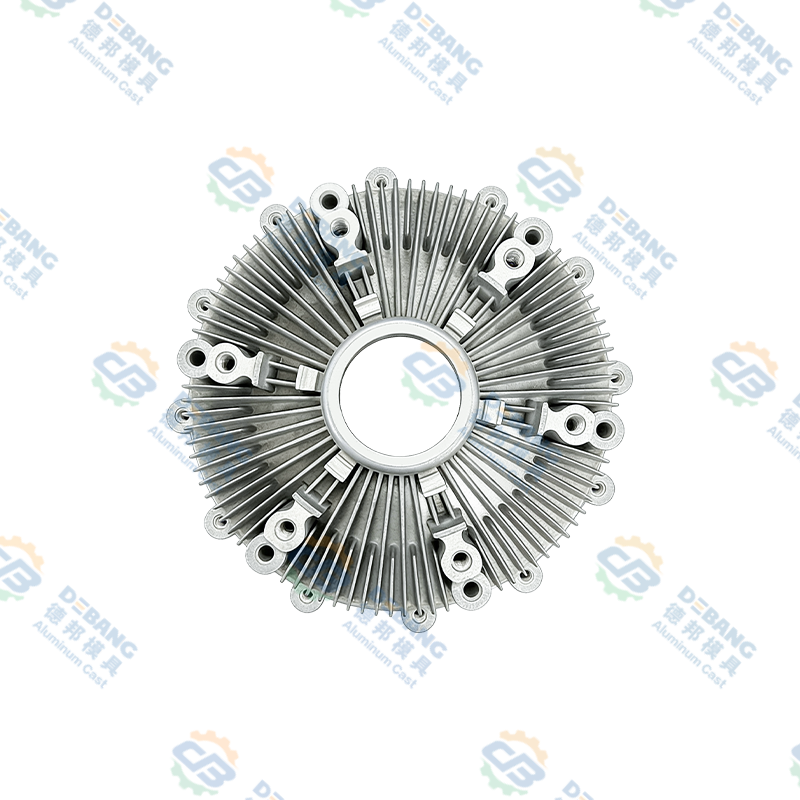
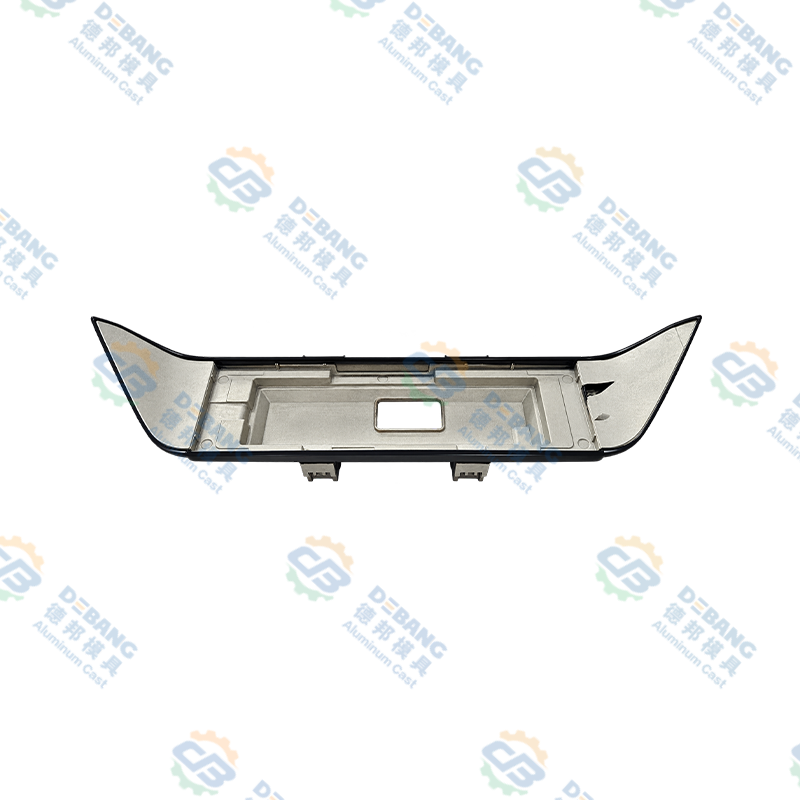
Các bộ phận chúng tôi sản xuất thường tuân theo chuỗi cung ứng ô tô: bộ phận quản lý nhiệt và chiếu sáng, bộ phận hệ thống gạt nước, bộ phận hệ thống làm mát, bộ phận ly hợp và phần cứng thân xe, bằng nhôm, kẽm và magie. Mỗi danh mục đó đều mang lại thói quen thiết kế riêng. Bộ tản nhiệt chiếu sáng có cánh tản nhiệt dài mỏng hoạt động rất khác so với vỏ động cơ gạt nước có hai lỗ ổ trục đồng trục và dụng cụ phải phản ánh sự khác biệt đó so với bản phác thảo đầu tiên.
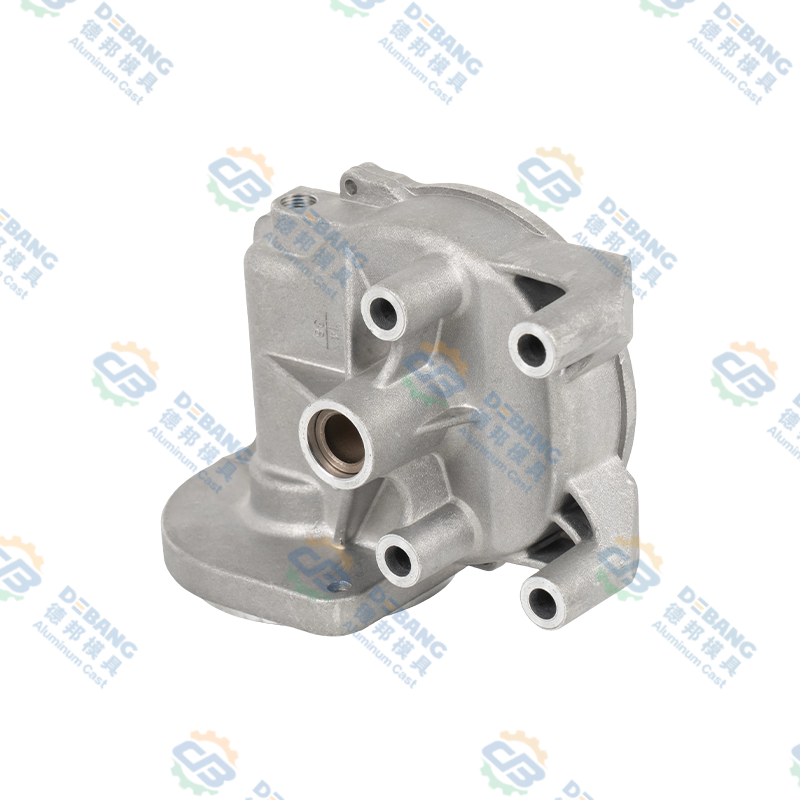 Vỏ động cơ gạt nước ô tô bằng nhôm đúc Vỏ mô tơ gạt nước đúc bằng nhôm chính xác với thành đồng nhất, dung sai chặt chẽ, chống ăn mòn và tản nhiệt cho hệ thống gạt nước ô tô. Xem sản phẩm →
Câu hỏi thường gặp về thiết kế HPDC
Thiết kế HPDC là gì?
Thiết kế HPDC bao gồm hai thứ được kết nối: thiết kế của vật đúc, bao gồm tường, bản nháp, bán kính và dung sai, và thiết kế khuôn tạo ra nó, bao gồm đường phân khuôn, cổng, tràn, làm mát, đẩy và trượt. Cả hai đều được phát triển cùng nhau vì hầu hết các quyết định về hình học chi tiết đều có hệ quả trực tiếp về công cụ.
Độ dày thành tối thiểu để đúc khuôn áp suất cao là bao nhiêu?
Đối với nhôm, mức tối thiểu thực tế thường là khoảng 1,2 mm, với hầu hết các bộ phận sản xuất nằm trong khoảng từ 1,5 mm đến 3 mm. Kẽm có thể mỏng hơn, xuống khoảng 0,6 mm trên các bộ phận nhỏ vì nó chảy xa hơn ở nhiệt độ thấp hơn. Có thể đi xuống dưới các phạm vi này, nhưng nó sẽ thu hẹp cửa sổ quy trình và làm tăng rủi ro phế liệu.
Một bộ phận HPDC cần bao nhiêu bản nháp?
Một đến hai độ là bình thường đối với các bức tường bên ngoài. Các lỗ có lõi, gân sâu và bất kỳ đặc điểm nào mà vật đúc co lại cần nhiều hơn, thường là từ 2 đến 5 độ tùy thuộc vào yêu cầu về độ sâu và độ hoàn thiện bề mặt.
Thiết kế khuôn mất bao lâu?
Đối với một bộ phận ô tô một khoang đơn giản, giai đoạn thiết kế thường mất từ hai đến bốn tuần bao gồm các vòng mô phỏng và đánh giá của khách hàng. Các công cụ đa slide phức tạp có yêu cầu về quang học hoặc niêm phong chặt chẽ sẽ mất nhiều thời gian hơn, một phần vì cần nhiều lần lặp mô phỏng hơn trước khi bản vẽ được phát hành.
Vật đúc có thể được xử lý nhiệt không?
Vật đúc bằng nhôm thường không được xử lý bằng dung dịch ở nhiệt độ cao vì khí bị giữ lại sẽ nở ra và làm phồng rộp bề mặt. Các phương pháp điều trị ổn định và giảm ứng suất ở nhiệt độ thấp hơn là phổ biến và việc đúc có hỗ trợ chân không giúp cải thiện độ bền bên trong mà việc xử lý nhiệt không thể khắc phục được sau đó.
Khi nào mô phỏng đáng giá?
Mô phỏng tự mang lại lợi ích khi một bộ phận có thành mỏng, có nhiều nút dày, có các yêu cầu nghiêm ngặt về rò rỉ hoặc mỏi hoặc khi công cụ đủ đắt đến mức lặp lại lần thứ hai sẽ gây tổn hại. Đối với các bộ phận đơn giản, có thành dày với bản nháp lớn, việc xem xét thiết kế cẩn thận có thể là đủ.
Bạn có cung cấp cả khuôn và vật đúc không?
Đúng. Chúng tôi thiết kế và chế tạo công cụ, chạy các mẫu đầu tiên, sau đó cung cấp vật đúc sản xuất với gia công thứ cấp, xử lý bề mặt và lắp ráp theo yêu cầu, do đó, cùng một nhóm vẫn chịu trách nhiệm về thành phần hoàn thiện.
Thiết kế HPDC là một nguyên tắc gồm những quyết định nhỏ được thực hiện sớm: mức độ gió lùa ở đây, mức độ tràn ở kia, đường làm mát di chuyển đến gần khoang hơn 10 mm. Không ai trong số họ trông ấn tượng trên bản vẽ, nhưng họ cùng nhau quyết định liệu một công cụ có chạy ổn định ở tốc độ cao trong nhiều năm hay dành cả cuộc đời của nó trong khoang bảo trì. Nếu bạn vẫn đang ở giai đoạn mà bản in chi tiết có thể thay đổi, thì đó là thời điểm tốt nhất để đưa người xây dựng công cụ vào cuộc trò chuyện và đó là cuộc trò chuyện mà chúng tôi thường xuyên thực hiện nhất với khách hàng.
Tin tức mới nhất
Tìm hiểu thêm về Tin tức trong ngành
-
16
Jul
 Hướng dẫn kỹ thuật đầy đủ: Linh kiện đúc nhôm là gì và Tổng quan toàn diện về quy trình đúc khuôn hợp kim nhômMục lục Định nghĩa trực tiếp Quy trình sản xuất Thành phần là gì Lựa ...
-
16
Nov
Đúc khuôn bằng magiê và nhôm: Hướng dẫn thực hành cho nhóm thiết kếHãy hỏi mười kỹ sư về sự khác biệt giữa magiê và nhôm và bạn thường sẽ nhận được mười biến thể của ba từ giống nhau: trọng lượng, chi phí, độ ăn mòn. Cả ba đều quan trọng, nhưng không ai trong s... -
14
Jul
Hướng dẫn toàn diện về các bộ phận đúc khuôn: Quy trình, vật liệu và ứng dụngCác bộ phận đúc khuôn là các thành phần kim loại được sản xuất bằng cách ép kim loại nóng chảy, điển hình là nhôm, kẽm hoặc magie, vào khuôn thép có thể tái sử dụng dưới áp suất cao. Phương ... -
21
Sep
hợp kim kẽm và nhôm: Ứng dụng, Tiêu chí lựa chọn và Hướng dẫn thực hànhDành cho người mua OEM so sánh hợp kim kẽm và nhôm đúc chết , việc lựa chọn vật liệu thường được quyết định bởi bốn biến số: kích thước bộ phận, mục tiêu trọng lượng, nhiệt độ vận hàn...
Dù bạn là người mua hay đối tác phát triển, chúng tôi cam kết cung cấp cho bạn giải pháp đáng tin cậy.
LIÊN KẾT SẢN PHẨM
Điện thoại di động
Dịch vụ khách hàng
LIÊN KẾT NHANH
NHẬN BÁO GIÁ
LIÊN HỆ VỚI CHÚNG TÔI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Số 1 Đường Tianxing, Công viên Khoa học và Công nghệ Daqi Quận Beilun, Thành phố Ninh Ba, Tỉnh Chiết Giang, Trung Quốc
Bản quyền© Zhejiang Debang Intelligent Technology Co., Ltd. Bảo lưu mọi quyền.
 Các nhà sản xuất khuôn đúc OEM/ODM